

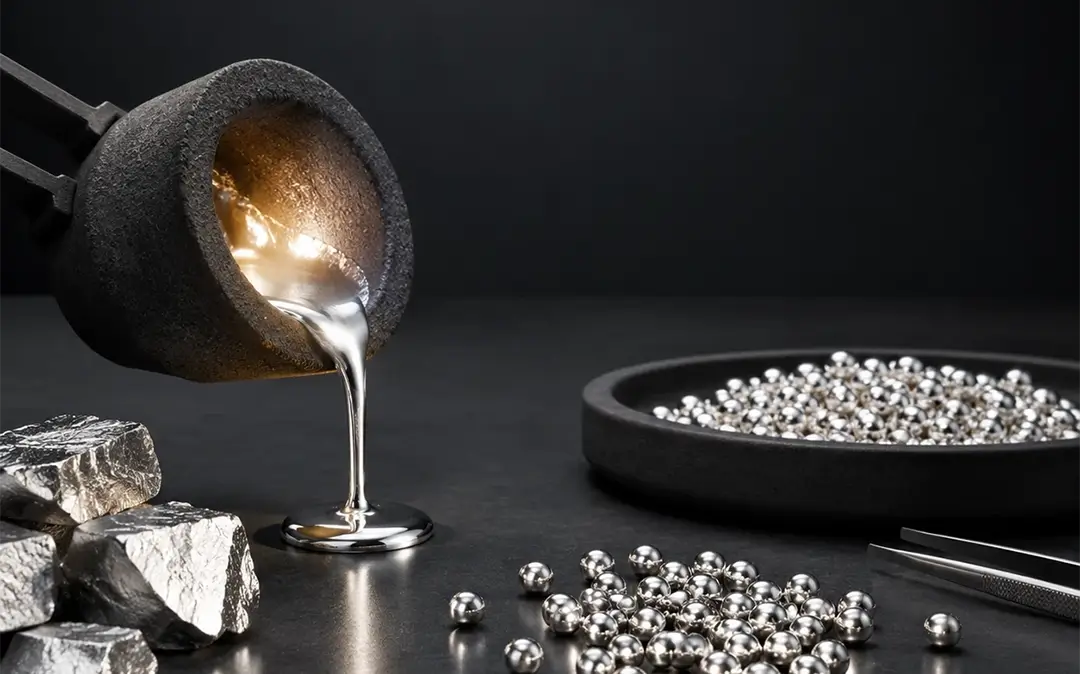
تبدیل نقره به ساچمه فرایندی است که در آن نقره پس از ذوب شدن، به دانههای کوچک و کروی تبدیل و سریع سرد میشود. این ساچمهها بهعنوان ماده اولیه در ساخت زیورآلات، تولید آلیاژهای نقره و برخی مبادلات بازار فلزات گرانبها استفاده میشوند. در این راهنما، مراحل تبدیل نقره به ساچمه، تجهیزات مورد نیاز و عواملی که بر اندازه و شکل ساچمهها تأثیر میگذارند را بررسی میکنیم.
تبدیل نقره به ساچمه چگونه انجام میشود؟
تبدیل نقره به ساچمه نقره با ذوب کردن نقره و تبدیل جریان مذاب به قطرات کوچک در یک محیط خنککننده انجام میشود. نقره در بوته گرافیتی تا دمای بیش از ۹۶۰ درجه سانتیگراد حرارت میبیند و سپس از طریق یک صفحه مشبک یا تاندیش به داخل مخزن آب در حال گردش ریخته میشود. قطرات نقره هنگام تماس با آب، سریع سرد شده و به شکل دانههای کروی و جامد درمیآیند.
کروی شدن قطرات به دلیل کشش سطحی نقره مذاب اتفاق میافتد؛ یعنی قطرات مذاب در هنگام جدا شدن از جریان، تمایل دارند سطح خود را به حداقل برسانند و به شکل کروی درآیند. سرعت سرد شدن نیز باید بهگونهای باشد که قطره پیش از برخورد با کف مخزن منجمد شود. بهدلیل خطر ایجاد بخار و پاشش شدید هنگام تماس فلز مذاب با آب، این فرایند باید در محیط کنترلشده و با تجهیزات تخصصی و ایمنی مناسب انجام شود.
مراحل تبدیل نقره مذاب به ساچمه در کارگاه
تبدیل نقره مذاب به ساچمه در چند مرحله انجام میشود؛ از ذوب و آمادهسازی نقره گرفته تا شکلگیری قطرات، سرد شدن، خشکسازی و درجهبندی نهایی.
1. آمادهسازی و ذوب نقره
ابتدا نقره خالص با عیار ۹۹۹، ۹۹۵ یا قراضههای پالایششده در بوتههای گرافیتی یا سیلیکونکاربایدی قرار میگیرد. نقطه ذوب نقره خالص ۹۶۱.۸ درجه سانتیگراد است، اما برای ایجاد جریان یکنواخت، دمای مذاب در کورههای القایی یا گازی تا حدود ۱۰۶۰ درجه سانتیگراد افزایش مییابد. در این مرحله، فلاکس مناسب نیز برای جذب اکسیدها و ناخالصیهای سطحی استفاده میشود.
مطلب مرتبط: عیار ساچمه نقره؛ کدام عیار برای سرمایه گذاری مناسب است؟
2. عبور نقره مذاب از صفحه مشبک
پس از رسیدن نقره به سیالیت مناسب، مذاب وارد ظرف گرافیتی سوراخداری به نام تاندیش میشود. سوراخهای این صفحه معمولاً قطری حدود ۱ تا ۴ میلیمتر دارند و جریان نقره مذاب را به قطرات جداگانه تبدیل میکنند. استفاده از گرافیت کمک میکند مذاب به جداره نازل نچسبد و فرایند با جریان یکنواختتری انجام شود.
3. ورود قطرات به مخزن آب و انجماد
قطرات نقره پس از خروج از تاندیش وارد مخزن عمیق آب میشوند. دمای آب حدود ۴۰ درجه سانتیگراد تنظیم شده و با سیستم گردش آب، حرکت مداوم آن حفظ میشود. این کار به انتقال سریع حرارت و جلوگیری از تجمع و چسبیدن قطرات داغ به یکدیگر کمک میکند.
4. شستوشو، خشکسازی و درجهبندی
ساچمههای منجمدشده از مخزن خارج و برای پاک شدن بقایای فلاکس و اکسیدهای احتمالی شستوشو داده میشوند. سپس با جریان هوای گرم یا در کوره خشککن، رطوبت آنها گرفته میشود. در مرحله آخر، ساچمهها با استفاده از الکهای مکانیکی بر اساس اندازه تفکیک میشوند تا برای بستهبندی، استفاده در تولید یا ذوب مجدد آماده باشند.
۴ عامل اصلی در تعیین اندازه و شکل ساچمه نقره
اندازه و شکل ساچمه نقره به چند عامل در زمان تولید بستگی دارد. مهمترین آنها دمای مذاب، اندازه سوراخهای تاندیش، فاصله سقوط و شرایط آب مخزن هستند.
1. دمای ذوب نقره
دمای فوقذوب حدود ۱۰۶۰ درجه سانتیگراد، میزان روان بودن نقره مذاب را تعیین میکند. دمای پایینتر میتواند باعث گرفتگی نازل یا تولید ساچمههای کشیده و نامنظم شود، در حالی که دمای بیش از حد بالا ممکن است قطرات بسیار ریز و اکسیداسیون سطحی ایجاد کند.
2. قطر سوراخهای تاندیش
اندازه سوراخهای تاندیش مستقیماً بر اندازه قطرات اثر میگذارد. سوراخهای ۰.۸ تا ۱.۵ میلیمتری برای تولید ساچمههای ظریف حدود ۱ تا ۲ میلیمتر مناسب هستند، در حالی که سوراخهای بزرگتر تا ۴ میلیمتر برای تولید ساچمههای درشتتر کاربرد دارند.
3. فاصله سقوط نقره مذاب تا آب
ارتفاع تاندیش نسبت به سطح آب روی سرعت و شکل قطرات هنگام ورود به مخزن تأثیر میگذارد. فاصله بیش از حد میتواند باعث تغییر شکل قطره و برخورد شدیدتر با آب شود و فاصله بسیار کم نیز فرصت کافی برای شکلگیری قطرات را کاهش میدهد.
4. دمای آب و گردش آن
دمای آب برای گرانولاسیون نقره حدود ۴۰ درجه سانتیگراد در نظر گرفته میشود. گردش مداوم آب به انتقال حرارت و جلوگیری از بههمچسبیدن قطرات کمک میکند، در حالی که آب ساکن یا شرایط نامناسب خنککاری میتواند باعث تغییر شکل و ایجاد فرورفتگی در ساچمهها شود.
مقایسه روش کارگاهی و صنعتی تولید ساچمه و پودر نقره
تولید ساچمه و پودر نقره در مقیاسهای مختلف با روشهای متفاوتی انجام میشود. روش کارگاهی برای تولید ساچمههای درشتتر مناسب است، در حالی که اتومایزیشن برای تولید ذرات بسیار ریز در صنایع پیشرفته کاربرد دارد.
| شاخص مقایسه | روش کارگاهی | روش صنعتی اتومایزیشن (Atomization) |
| تجهیزات مورد نیاز | کوره القایی یا گازی، تاندیش گرافیتی و مخزن آب سیرکوله | برج اتمایزر، نازلهای پرفشار آب یا گاز و خشککن سانتریفیوژ |
| اندازه ذرات | ۱ تا ۵ میلیمتر | ۱۰ تا ۱۵۰ میکرون |
| یکنواختی و شکل | ساچمههای کروی مناسب ریختهگری و وزنکشی | ذرات بسیار ریز با شکل و اندازه دقیق |
| میزان تولید | ۱۰ تا ۵۰ کیلوگرم در هر پارت | بیش از ۲۰۰ کیلوگرم در ساعت بهصورت پیوسته |
| کاربرد نهایی | ریختهگری زیورآلات، آلیاژسازی و شمشریزی | قطعات الکترونیکی، خمیرهای رسانا و پرینت سهبعدی |
در روش کارگاهی، نقره مذاب با کمک تاندیش و مخزن آب به ساچمههای نسبتاً درشت تبدیل میشود و برای ریختهگری و آلیاژسازی کاربرد دارد. در روش اتومایزیشن، جتهای پرفشار آب یا گاز مذاب را به ذرات بسیار ریز تبدیل میکنند که بیشتر در صنایع پیشرفته مورد استفاده قرار میگیرند.
مطلب مرتبط: راهنمای خرید ساچمه نقره | از کجا ساچمه نقره بخرم؟
الزامات ایمنی و هشدارهای مهم در فرایند ساخت ساچمه
تبدیل نقره مذاب به ساچمه بهدلیل استفاده همزمان از فلز با دمای بسیار بالا و آب، فرایندی پرخطر است و نباید در محیطهای خانگی یا غیرتخصصی انجام شود. تماس فلز مذاب با آب میتواند باعث تبدیل سریع آب به بخار و ایجاد پاشش یا انفجار بخار شود.
در کارگاههای تخصصی، استفاده از محافظ صورت مقاوم در برابر حرارت و ضربه، دستکشهای بلند متالورژی و لباس نسوز ضروری است. همچنین محیط اطراف کوره، تاندیش و مسیر انتقال مذاب باید کاملاً خشک و عاری از رطوبت باشد تا خطر پاشش مذاب و آسیبهای ناشی از آن کاهش پیدا کند.
نتیجهگیری
تبدیل نقره به ساچمه با ذوب نقره و تبدیل آن به قطرات کوچک و سپس سرد کردن سریع انجام میشود. کیفیت ساچمه نهایی به عواملی مانند دمای مذاب، اندازه سوراخهای تاندیش و شرایط خنککاری بستگی دارد و کنترل این موارد به تولید ساچمههایی یکنواخت و مناسب برای ریختهگری و آلیاژسازی کمک میکند.
با توجه به دمای بالای نقره مذاب و خطر تماس آن با آب، ساخت ساچمه نقره فرایندی تخصصی و کارگاهی است و اجرای آن به تجهیزات مناسب و رعایت اصول ایمنی نیاز دارد.
من محمدرضا سعیدی هستم. چندین سال است که در زمینه خرید و فروش نقره و زیورآلات نقره مشغول به فعالیت هستم. سعی می کنم آخرین تجربیات و اطلاعات کسب کرده خودم رو در بلاگ سایت منتشر کنم.